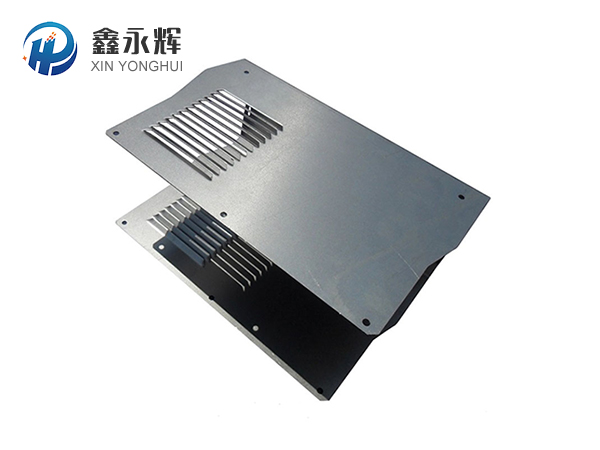
工控机箱外壳是工控行业专用的金属结构外壳,用来保护内部主板、电源和扩展卡,适合在工厂、电厂等恶劣环境长期运行。那么,下面小编总结一下工控机箱外壳表面的质量控制方法:
一、先明确表面验收基准(统一判定,避免供需扯皮)
检验环境:自然光或 40W 白光光源,距离500mm,视角 45° 目视,不借助放大镜;触摸检查手感。
适用区域划分(非常重要,钣金行业通用)
1. A 面(外观面,客户可见正面 / 前面板):要求高;
2. B 面(侧面、上盖,装机后部分可见):标准放宽一档;
3. C 面(机箱内侧、背面,装机后不易看见):标准宽松,保证功能、防腐即可。
二、各工序表面质量控制点(制程控制,从源头减少不良)
1. 原材料来料检验
- SPCC 冷轧板:检查板面锈点、油污、划痕、凹坑、橘皮、折痕;板材表面保护膜完好,搬运避免裸板直接摩擦。
- SECC 镀锌板:检查锌层脱落、白锈、划伤。
- 铝合金板(5052/6061):检查起皮、划伤、砂眼、铝材压痕;铝料不能有深色油污,会导致阳极氧化色差。
- SUS304 不锈钢:检查表面划痕、砂眼、焊点印记、抛光纹路不均;钝化前表面不能有铁离子污染(会后期生锈)。
来料不良直接拒收,不要流入下料折弯工序,否则后续加工缺陷会被放大。
2. 激光下料、数控折弯工序(钣金成型阶段)
主要缺陷:割渣、毛刺、刀口划痕、折弯压痕、塌角
控制要点:
激光切割:参数优化,去除底部割渣;下料后全检去毛刺,孔位、板材边缘倒角;毛刺不仅刮手,还会造成喷塑尖角积粉、涂层起皮。
折弯:折弯机模具贴保护膜 / 聚氨酯胶垫,防止折弯压痕;铝板、不锈钢折弯容易产生压痕。
转运:钣金件必须垫珍珠棉,工件之间隔离,禁止钢板直接叠放摩擦,避免相互划伤。
3. 焊接工序(点焊 / 氩焊)
常见缺陷:焊渣、焊瘤、气孔、烧穿、发黑氧化、变形
控制:
A 面尽量减少外露焊缝;外露焊缝必须打磨平顺。
不锈钢焊接:焊后做酸洗钝化,清除焊斑、氧化皮,否则酸碱环境下焊缝优先腐蚀(电解机箱重点!)。
焊接后清理焊渣,打磨区域与周边板面过渡平滑,不能出现明显高低台阶。
4. 前处理(喷塑 / 喷涂关键工序,很多起皮根源在这里)
前处理不合格,再好的喷塑都会掉粉、附着力差
流程:除油 → 水洗 → 磷化(钢铁件)/ 钝化(铝、不锈钢)→ 纯水清洗 → 烘干
管控重点:
- 油污、粉尘、手汗必须彻底去除;指纹残留会造成喷塑缩孔、针孔。
- 工件烘干完全,不能带潮气进入喷粉房,否则涂层起泡。
- 不锈钢壳体:除油后做钝化,提升耐盐雾、耐酸碱雾性能。
5. 表面处理工序(静电喷塑 / 阳极氧化 / 不锈钢拉丝)
✅ 静电喷塑(SPCC 机箱)
目标膜厚:60~100μm
缺陷管控:流挂、针孔、缩孔、桔皮、色差、漏喷、颗粒、划痕、露底
- 喷粉房保持洁净,压缩空气除水除油,减少粉尘颗粒;
- 边角控制粉末堆积,厚边容易流挂;
- 固化温度、时间严格按粉末厂商参数,固化不足附着力差,过度烘烤会发黄变脆;
- 检验附着力:百格测试(1mm 方格胶带拉扯,涂层不掉落),批量必做抽检。
✅ 铝合金阳极氧化
管控:膜厚、色差、黑斑点、划痕、氧化不均、封孔不良;封孔不到位,阳极层容易污染、腐蚀。
✅ 304 不锈钢拉丝外壳
管控:拉丝纹路方向统一;纹路粗细一致;不能乱丝、划痕、黑斑;焊后酸洗钝化,盐雾测试抽检。
三、成品终检:外观缺陷判定
1. 百格附着力试验(喷塑件)
2. 盐雾测试:电解环境用的 304 外壳建议做中性盐雾测试;碳钢喷塑低 48h,304 钝化可达数百小时。
3. 耐酒精擦拭测试:无尘布蘸酒精反复擦拭,不能掉色、涂层脱落。
四、包装防护(zui后一道防表面损伤关卡,极易被忽略)
1. 单件贴 PE 保护膜(A 面整面覆膜),保护膜要低粘款,避免久置残胶;
2. 工件之间垫珍珠棉,独立分隔装箱;
3. 包装箱内部防潮,潮湿环境增加干燥剂;
4. 搬运堆放:禁止重压堆叠,防止压凹、划伤。
五、常见不良原因与对策(生产高频问题)
1. 喷塑起皮、掉粉:前处理油污没清理干净 / 磷化失效 / 固化不足
2. 表面颗粒黑点:喷粉房粉尘、压缩空气含油、工件打磨粉尘没吹干净
3. 折弯压痕:模具无保护、模具磨损
4. 不锈钢焊缝发黑生锈:焊后未酸洗钝化
5. 外壳表面指纹印:加工人员不戴手套作业,必须佩戴无尘丁腈手套
六、电解车间专用机箱外壳额外质控重点
1. 喷塑件:涂层一旦破损露底,很快被酸碱雾气腐蚀,验收重点检查边角、开孔、螺丝孔位(这些位置容易薄粉、露底);
2. 304 不锈钢外壳:必须抽检钝化质量,焊缝区域重点目视;
3. 不允许壳体表面存在微小针孔,腐蚀性雾气会从针孔渗透,底层慢慢锈蚀鼓包。
七、质量管控落地建议
1. 首件检验:每一批、换板材 / 换粉末 / 换工装,先做首件,确认外观、膜厚、附着力合格再批量生产;
2. 巡检:生产过程中每 2 小时巡检一次;
3. 末件比对:批次完工后首件、末件对比,确认批次一致性。