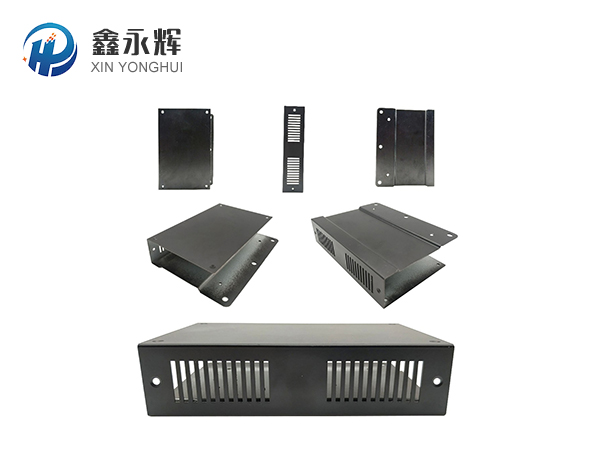
钣金机箱机柜加工是按图纸或样品定制金属外壳的服务,常见于电子设备、电力柜、服务器机柜等,支持激光切割、数控冲压、折弯、焊接和喷涂等全流程。那么,下面小编讲一下钣金机箱机柜加工容易忽略的问题:
一、图纸与拆图阶段(源头隐患,容易被忽略)
1. **折弯避让、工艺槽没考虑**
孔、凸台离折弯线太近(小于 3 倍板厚 3t),折弯拉扯变形、孔椭圆;图纸只画成品,不加工艺槽。加工厂很多时候不主动提醒,直接折弯做废。
对策:孔边到折弯线≥3t;不够距离就要开月牙槽、长工艺槽。
2. **回弹补偿没约定**
薄板、长折弯件回弹是必然,尤其是铝板、镀锌板。很多图纸只给名义尺寸,不提回弹补偿;加工厂凭经验调,批次尺寸忽大忽小、门缝不均匀。
3. **没有区分 A/B/C 面外观标准**
图纸不说明哪个是外观 A 面,A 面不允许压痕、划伤、焊点;加工厂内外统一标准,或者把难看焊点、压痕放在正面。
4. **R 角默认、圆角冲突**
折弯上模 R、激光尖角 R 不标注;客户想要尖角,加工厂用大 R 模具,外观棱角圆润和预期不符。
5. **螺纹、搭接面遮蔽要求只靠口头说**
只写 “要接地”,不明确:哪些螺纹孔、接地排、EMC 搭接面、导电接触面必须遮蔽。喷粉之后涂层绝缘,后期接地、屏蔽失效。
二、下料、去毛刺、预处理阶段
1. **激光切割氧化黑皮、熔渣忽略清理**
激光切口边缘的氧化层、挂渣只简单吹一下。后续焊接气孔、喷涂针孔、百格掉漆,根源就在这;尤其铝板、厚板。
2. **毛刺、锐边只处理外边缘,内腔小孔不管**
小孔、窄缝内侧毛刺残留;装配时刮线束、伤手、划破线缆绝缘;做防水柜时毛刺刺破密封条。
3. **板材负公差偷料(隐性减配)**
图纸标注 1.5mm 冷轧板,来料实际是 1.4、1.2 负差板;不称重、不卡尺测量,肉眼很难分辨;机柜刚度不足、容易抖动、门缝变形。
4. **铝板、不锈钢混挂前处理**
混挂碳钢和铝件一起磷化;铝材被锌系磷化污染,后续喷涂起泡、附着力差。很多小厂图省事同槽处理。
三、焊接环节(防水柜、外观柜重灾区)
1. **焊缝背面不处理、只看正面**
正面打磨漂亮,背面气孔、夹渣、虚焊看不见;防水柜渗水、盐雾从背面腐蚀;高压柜、户外柜后期生锈起泡。
2. **连续满焊但不做放气孔(防水柜典型坑)**
密闭箱体满焊密封,烘烤、温度变化时内部气压变化,容易鼓包;喷涂加热时内部空气膨胀,造成涂层鼓泡。
3. **工装缺失,长柜焊接变形**
不加工装、不加支撑,焊完门框扭曲、对角线超差、门缝一边宽一边窄;校正难度大,强行校正应力残留,后续还会回弹变形。
4. **不锈钢焊接不做焊后钝化**
不锈钢焊后发黄、发黑热影响区不做酸洗钝化;看着能接受,后期在潮湿、食品车间慢慢生锈、长黄斑。
5. **点焊点位随意,不标注点位间距**
点焊间距过大,振动工况下开裂;点位离边缘太近,边缘变形、翘曲。
四、压铆、涨铆、攻牙、紧固件部分
1. **压铆件和板厚不匹配**
薄板用大号压铆螺母,板面鼓包、凹陷;厚板用小号压铆,扭力一拧就打滑、拉脱。很多加工厂直接按库存压铆,不核对板厚。
2. **压铆方向、正反面搞反**
压铆螺母沉头面放外侧(外观面),留下圆形压痕;客户想要背面压铆、正面平整,没写清楚。
3. **攻牙孔丝锥选型、底孔忽略**
不同板材(冷轧 / 铝 / 不锈钢)底孔不一样;铝件攻牙容易粘屑、滑牙;不锈钢攻牙不加润滑,丝锥容易断、牙纹残缺。
4. **隔离柱、铜柱漏考虑绝缘 / 导通要求**
EMC 机箱里,隔离柱该绝缘的用金属、该导通的用塑料,造成短路或者屏蔽失效。
五、折弯、配合与门缝细节
1. **门缝间隙没有约定范围**
默认随便做,间隙过大漏光、屏蔽差;间隙过小,受热膨胀后卡门、刮擦。常规门缝 0.8–1.5mm;防水柜还要兼顾密封条压缩量。
2. **门、门框没有预留密封条压缩余量**
直接硬贴合,装上密封条后门关不严、锁具受力大、长期挤压变形;密封条压缩量一般 30% 左右,需要预留空间。
3. **折弯压痕(压模印)**
A 面折弯没要求无痕模具;薄板正面留下明显一条压痕,外观报废。
六、遮蔽、喷涂、阳极(70% 外观、附着力问题藏在这里)
1. **遮蔽只用普通美纹纸,不耐高温**
烘烤时胶融化、残胶留在表面,很难清理,造成脏印、脱漆;螺纹孔内留胶,螺丝锁不进去。必须高温胶塞、高温美纹纸、硅胶堵头。
2. **深腔、法拉第笼位置上粉薄,没人提前预判**
窄深腔体、U 型槽内侧粉末薄、露底;加工厂不提前告知,喷完才发现色差、遮盖不足。
3. **原子灰过度使用、厚批**
焊缝坑洼大量批原子灰,一次批太厚;烘烤时水汽、溶剂往外顶,喷涂后气泡、开裂;潮湿环境原子灰吸水,慢慢鼓包起皮。
4. **只要求盐雾,不区分盐雾测试面**
很多只说 “做盐雾”,没说明内腔、焊缝背面也要满足;厂方只测试外表面。
5. **喷粉后再钻孔、打磨修补**
涂层破坏,修补漆和原粉色差、附着力弱;尽量遮蔽优先,不要后修补。
七、装配、密封、防水、EMC 容易忽略
1. **密封条拐角处理**
密封条直角直接对接,拐角缝隙漏水;正确是 45° 斜接或者一体成型拐角接头,很多工人直接剪断对上。
2. **接地只靠 “刺破涂层” 方案**
不遮蔽搭接面,寄希望齿垫、弹片刺破喷粉层;长期振动、氧化后接触电阻变大,接地、防雷、EMC 失效,属于高风险简化方案。
3. **通风、散热气流短路**
风机、百叶安装位置不对,进风和出风离太近,热风直接循环,散热效果差;图纸只画开孔,不考虑风道。
4. **铭牌、丝印位置和装配干涉**
丝印之后装门锁、铰链,工具挡住、刮掉丝印;铭牌贴在发热区,高温下胶失效脱落。
5. **线束过孔不加护线套**
开孔锋利,直接穿线,割破电线;图纸只画过孔,忘记护线胶圈。
八、公差、检验、包装、交付
1. **对角线公差不核对**
很多只量长宽高,不测对角线;矩形柜扭曲变形只有对角线能发现。
2. **没有首件确认流程**
小批量直接量产;等全部做完才发现结构、外观、门缝问题。
3. **内包装防护忽略**
钣金件之间直接叠放,无隔离膜;A 面互相划伤;边角不加护角,运输磕碰掉漆、凹坑。
4. **配件漏配套、型号不对**
门锁、铰链、防水接头、接地柱单独发,型号和开孔不匹配;不做预装试装。
5. **文件资料遗漏**
完工不给检验记录、膜厚记录、百格、盐雾报告;后期项目审计、客户审核无资料。
九、环境适配类(非常容易忽略)
- 户外柜:不考虑热胀冷缩、凝露问题,不加透气阀(呼吸器),内部凝露积水、电器受潮;
- 高噪音设备柜:没预留减振结构,电机、接触器振动共振放大噪音;
- 食品车间、洁净柜:焊缝死角、死角不容易清洁,藏污纳垢,不符合食品设备卫生要求;
- 沿海盐雾环境:只做普通聚酯喷粉,不加厚膜厚、不检查焊缝背面防护。