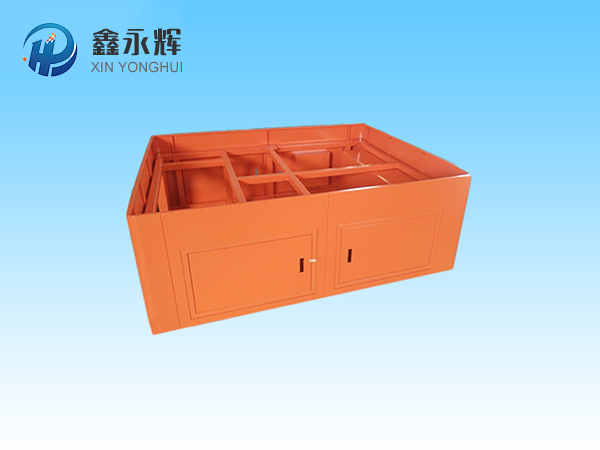
不锈钢机箱外壳加工主要通过激光切割、数控折弯、焊接及表面处理等工艺完成,支持304/316 等材质及非标定制。那么,下面小编说明一下使用不锈钢机箱外壳加工的工艺流程:
1. 下料
- 必须**氮气切割**,氧气切割会产生氧化层、挂渣、难打磨、容易生锈
- 薄板下料后**校平**,卷材板自带波浪,不校平后面折弯、焊接都做不平
- 外观面全程贴保护膜,防止加工划伤;拉丝板、镜面板尤其注意
- 孔离折弯线≥2.5t,否则折弯拉扯孔变形、椭圆
2. 折弯(回弹是核心难点)
- 内 R ≥1.5t,不锈钢 R 太小外侧容易微裂;优先 R=2t 更稳妥
- 提前做回弹补偿,同厚度 304 回弹比冷板大很多
- 长折弯件中间加托料,自重下垂造成弧度
- 折弯模具加尼龙垫,避免压痕
门板大尺寸(单边>500mm)一定要**压加强筋**,防止中间鼓包、关门压不紧密封胶条
3. 焊接(变形头号来源,IP 箱重点)
焊接方式优先级:
**激光焊**:IP65 密封箱首选,热输入极小、变形小、焊缝连续,防水稳定;成本偏高
**脉冲 TIG 氩弧焊**:通用,焊缝美观;薄板用小电流脉冲,背面垫铜垫板散热
MIG 焊:大件、厚板;不适合精密外观件
点焊:只用于非密封、内部结构,**不能做 IP 防水箱体**
✅ 防变形操作要点:
- 刚性工装压紧在平台上,带夹具冷却后再拆,禁止自由状态满焊
- 长焊缝:**分段跳焊、对称焊**,焊一段等冷却再焊下一段,控制焊脚大小,够用即可,不要盲目加大焊脚
- IP 防水箱:连续满焊,焊缝不能有气孔、砂眼;焊后打磨,酸洗钝化恢复钝化膜,防止焊缝生锈
- 转角、吊耳、接地位置重点连续焊,避免虚焊
⚠️ 不锈钢焊接后不做钝化,焊缝位置很快生锈,这是高频翻车点
4. 压铆、装配
- 压铆螺母 / 螺柱选不锈钢 PEM;压铆深度统一,深浅不一板面凸起
- 压铆点避开折弯根部,容易开裂
- 门板和箱体之间**必须配铜编织接地跨接线**;铰链只做转动,不能当接地通路;接地螺栓 M6 以上,标识接地符号
5. 表面处理(不锈钢和冷板大区别)
拉丝(主流工业机箱)**:直纹拉丝,轻微划痕不显眼;拉丝方向统一
喷砂**:哑光磨砂,指纹不明显,质感均匀
镜面抛光**:高洁净、食品设备,成本高,容易留指纹
酸洗钝化**:焊接后必做,提升焊缝耐蚀;不是装饰,是防腐工艺
不锈钢一般不喷塑;特殊需求喷涂要做专门的底涂,否则附着力很差