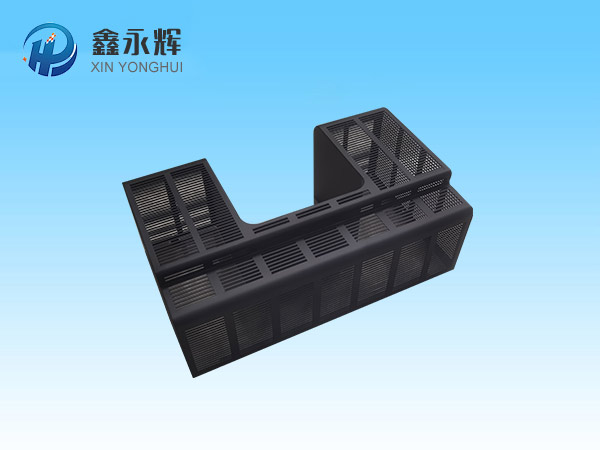
机架钣金,一般指设备底座、机柜机架、模组支架、设备框架、自动化机架(区别于小型外壳),特点:尺寸大、讲究刚性、孔位基准统一、承载受力、焊接多,很多还要装脚轮、调节脚、导轨、模组、电机。那么,下面小编介绍一下
机架钣金加工的结构工艺流程:
1. 折弯拼框(薄板机架,轻载)
板材折弯成 C 型、U 型槽钢样式,拼框架,点焊 / 拉铆 / 螺栓组装;成本低,适合轻载、小设备机架;刚性一般,重载容易晃。
注意:长件折弯回弹大,展开和工装要补偿。
2. 方管 + 板件组合焊接机架(工业自动化常用)
方通(20×40、40×40、40×60、50×100)做主承重龙骨,钣金封板、安装板、连接板焊接在方管上;刚性强,方便布置地脚、导轨、模组。
✅优点:承重好、不易变形;缺点:焊接量大,容易热变形,焊后必须校形。
3. 厚板下料 + 折弯 + 加强筋
整块厚板做底座,压筋 / 焊接筋条防瓢;适合小设备承载底板、阀块安装机架。
4. 模块化螺栓拼装机架(免焊 / 少焊)
方管预制压铆、通孔,全部螺丝拼装,方便拆分运输;变形小,现场可调整;适合需要拆装出货的设备。
⚠️短板:如果只靠螺丝不加定位销,长期振动容易松动。
表面处理:机架大多喷塑(灰色、黑色);潮湿纯水工况选 304 不锈钢,只钝化拉丝;内部也有电泳。