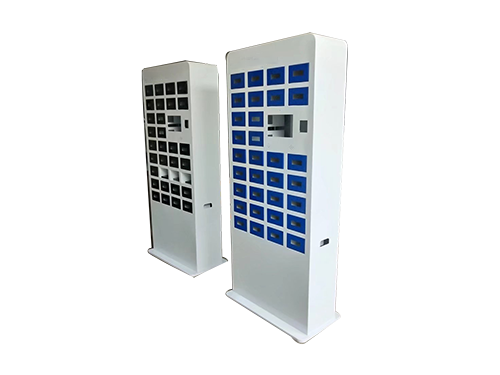
机架一般分为两大类:铝型材拼装机架、碳钢 / 不锈钢焊接机架;很多设备会混合使用。核心痛点:焊接变形、平面度 / 垂直度超差、孔位累积误差、应力回弹、防锈处理。接下来,小编讲解一下焊接
机架加工容易出现的问题:
1. 整体变形、扭曲、对角线超差
长框架满焊,焊缝收缩拉扯机架,造成:
- 两条对角线尺寸不一致;
- 机架顶面平面度、立柱垂直度超差;
对策:分段跳焊、工装夹具固定焊接;焊后自然时效或者低温去应力,再进行机加工校正。
2. 焊接应力,后续加工回弹
焊完校平看着合格,经过钻孔、铣面、喷粉烘烤之后,应力释放再次变形。
关键工序:焊接 → 去应力时效 → 校正 → 机加工(铣底面、钻孔),顺序不能颠倒。
3. 方管焊缝根部缺陷
方管相贯切割位置,坡口不到位,焊缝夹渣、气孔;外观件打磨量大;受力机架焊缝不足会振动开裂。
4. 方管内部锈蚀
碳钢方管,切口和焊缝破坏防锈;封闭方管内部无法喷涂,内部慢慢生锈。
方案:选用开口结构,或者方管两端封堵;或者改用镀锌方管(但镀锌焊接会产生锌蒸气,焊缝附着力差)。
5. 基准混乱,孔位累积误差
机架是多零件组装,多道工序累积公差;图纸必须统一基准,不要多处零散取基准。