精密钣金加工是面向高端制造领域的高精度金属薄板冷加工技术,当前已成为半导体、新能源等行业不可或缺的配套工艺。那么,下面小编讲一下
精密钣金加工的核心工序和精密管控要点:
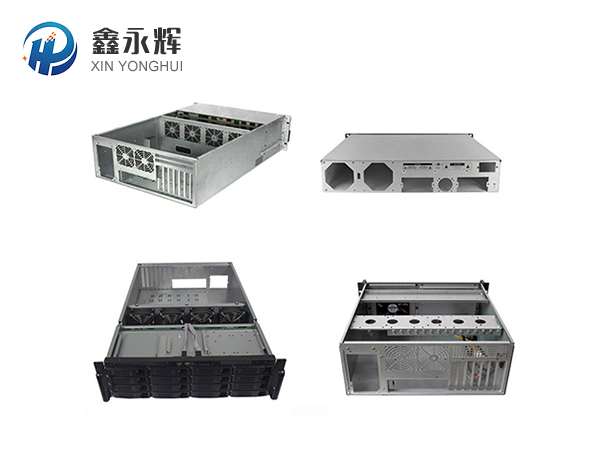
一. 激光下料
1. 切割精度:常规 ±0.1~±0.2mm;普通钣金 ±0.5mm
2. 要求:切口垂直,无挂渣、熔瘤、烧边;薄板低速避免热变形;
3. 孔:小孔无椭圆,孔边缘毛刺控制在 0.05mm 以内;精密装配孔优先激光一次成型,必要后续铰孔;
4. 板材来料平整度:板材波浪会直接造成后续折弯、装配超差。
二. 数控折弯(精密钣金重点)
1. 公差:折弯尺寸 ±0.1~0.2mm;角度公差 ±0.3°;
2. 回弹补偿:不锈钢、铝板回弹大,程序提前补偿;
3. 孔到折弯边距离:预留足够安全距离,防止折弯挤压把孔拉变形;
4. 定位:后挡料重复定位精度高;长件使用辅助托料,减少板材下垂带来角度偏差;
5. 内角 R 按图纸统一,外观件压痕尽量控制或贴保护膜。
三. 焊接
精密钣金常用:激光焊、氩弧焊、点焊,大件少量二保焊(二保焊变形偏大,精密外观件慎用)
1. 激光焊接:变形极小,焊缝窄,适合薄板外观件;
2. 氩弧焊:强度高,但是热量大,容易变形,必须工装定位、分段焊接;
3. 质量要求:无虚焊、气孔、裂纹;外观焊缝打磨平整;精密件焊接用工装夹具固定,控制焊接变形;
4. 焊接后去应力:铝合金薄板焊接后必要时效,释放应力,防止后续加工回弹。
四. 去毛刺与倒角
所有切口、孔口、折弯锐边必须去除毛刺;精密件禁止丝状毛刺,防止划伤密封件、线缆、阳极不良。外观件统一 C0.2~C0.5 倒角。
五. 表面处理
- 冷轧板:磷化 + 静电喷塑,膜厚 60~80μm,无流挂、针孔、橘皮;
- 不锈钢:拉丝、镜面、酸洗钝化;焊缝发黑要处理干净;
- 铝合金:喷砂 + 阳极氧化;机加工刀纹、钣金压痕阳极后会放大,前面工序必须控制外观。
六. 精密装配
1. 基准统一:加工、检验、装配采用同一基准;
2. 螺纹:压铆螺母、拉铆螺母、焊接螺母,垂直度控制,螺纹通止规检测;
重点不良:压铆螺母歪斜、松动,装配锁螺丝滑牙;
3. 合件、机柜:对角线、平面度、门缝间隙均匀,门缝公差一般 ±0.1~0.2mm;
4. 检具 / 工装:批量精密件配套专用工装、定位夹具,保证一致性。