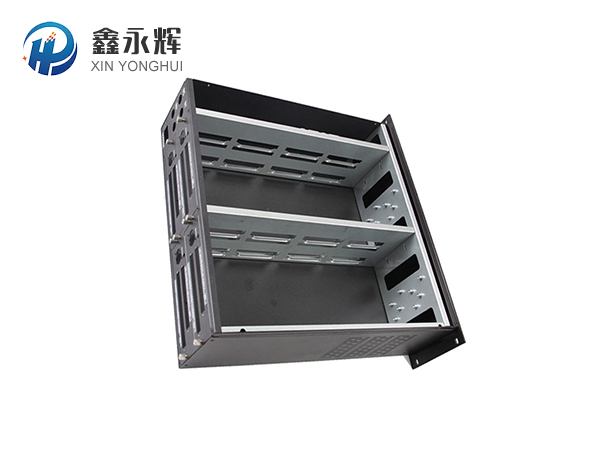
不锈钢机箱机柜钣金加工主要看工艺和定制能力,常见流程包括激光切割下料、数控折弯成型、焊接组装和表面处理,价格因尺寸、厚度和工艺不同差异较大,建议直接联系厂家询价定制。那么,下面小编讲一下不锈钢机箱机柜钣金加工的注意事项:
一、板材选型阶段
1. 分清材质,合同写明:**304 / 201 / 316L**,拒绝商家偷换。
- 201:便宜,但潮湿、回南天、有氯离子环境极易生锈,只适合干燥室内普通机柜;
- 304:电控机箱、户外轻度环境、展览设备柜,常规首选;
- 316L:潮湿、酸碱、海边、水处理设备、化工配套机柜。
2. 板厚确认:机柜常用 1..0、1.2、1.5、2.0mm;太薄容易鼓、变形,太重成本高。
3. 表面选择:**拉丝板(NO.4)、哑光磨砂、镜面**;镜面难加工,轻微划痕非常显眼。
4. 来料保护:板材原厂保护膜不要提前撕掉;加工全程保留保护膜,完工前再撕。
坑:很多厂来料撕膜加工,成品满是划痕,无法修复。
二、激光切割下料
1. 不锈钢优先**氮气切割**,保证切口无氧化发黑;氧气切不锈钢切口氧化严重,后续很难打磨干净,焊接、拉丝都会受影响。
2. 不锈钢薄板热应力大,切割后容易拱起;排料不要排太密,预留应力释放空间,切完静置冷却再转运折弯。
3. 尖角、小孔:不锈钢割缝会有热影响区,小孔位置后续折弯容易开裂;尖角尽量改成 R 角。
4. 检查:无挂渣、无熔瘤、切面无黑皮。
三、折弯工序(不锈钢大痛点:回弹)
1. 不锈钢回弹远大于冷轧板。折弯前,工厂要试折,补偿回弹量;不能直接按冷轧板参数。
2. 折弯模:用**圆弧上模**,不要尖刀模;尖刀模容易压裂不锈钢、压出压痕。
3. 折弯顺序规划,减少二次装夹,减少划伤;折弯位置避开外观面。
4. 高硬度 304(冷轧硬料),折弯内侧容易裂纹;必要时退火或者换软态板材。
5. 门铰链安装位、门锁安装位折弯公差要收紧,不然柜门关不严、缝隙宽窄不一。
四、焊接工艺(容易翻车)
主流:氩弧焊(TIG);少量点焊。
1. 焊接核心问题:**焊斑、发黄发黑、热变形**。
- 必须背面充氩保护(背氩),不然焊缝背面氧化发黑,抛光都救不回来;外观件强制背氩。
- 电流不要过大,小电流、快焊,减少热输入,减少变形和变色。
2. 焊缝分两类:
- 内焊缝:内部看不见,保证牢固即可;
- 外可视焊缝:要求满焊、鱼鳞纹均匀、无气孔、无焊渣,后续打磨拉丝处理。
3. 焊后处理:打磨 → 同方向拉丝,和原板材纹路对齐;纹路方向统一,不然观感很乱。
坑:不背氩,背面发黑,做成成品后很难补救。
五、打磨、拉丝、喷砂表面处理
1. 拉丝:统一拉丝方向!机柜一般统一竖直或者横向;不同位置纹路方向乱掉非常难看。
2. 砂目统一:比如 180#、240#,整柜一致。
3. 喷砂不锈钢:确认目数;喷砂后表面无指纹处理很重要,不然极易沾手印。
4. 抛光:高光件工时贵;普通机箱机柜大多只做拉丝。
5. 除油污:焊接、打磨后油脂、手印要清理干净,不然做钝化、防锈处理后有色差。
六、孔、螺纹、铆接、压铆
1. 不锈钢攻丝难、丝锥容易断;厚板螺纹优先底孔放量,使用不锈钢专用丝锥,加注攻丝油。
2. 压铆螺母 / 压铆螺柱:要用**不锈钢专用压铆件**;普通碳钢压铆件会生锈,污染不锈钢板。
3. 沉孔:沉头孔不能压裂板材,沉头面平整,螺丝装完不凸起。
4. 穿线孔:翻边孔,孔口去毛刺,防止割伤线束;必要加橡胶护线圈。
七、柜门、铰链、锁具、密封(机柜核心功能)
1. 铰链:选用 304 不锈钢铰链;承重匹配门板尺寸,大门板加多铰链点位。
2. 门缝均匀:常规门缝 1..5–2mm;不锈钢变形控制不好,容易门关不上、翘门。
3. 密封:防水防尘机柜配发泡硅胶条;槽体加工规整,胶条贴合,无拉扯、挤压变形。
4. 锁具:不锈钢锁、防水锁;户外机柜优先 IP 防护锁。
5. 门板限位、搭扣、接地端子:接地柱必须不锈钢,保证导电可靠。
八、防锈、钝化处理(非常容易忽略)
焊接、打磨会破坏不锈钢钝化层:
- 外观 / 户外机柜建议做**酸洗钝化**,恢复钝化膜,提升抗锈能力;
- 不要随便用强酸擦洗,会腐蚀板材、造成斑点;
- 禁止碳钢工具、碳钢砂轮打磨不锈钢,铁离子污染会诱发生锈。
红线:加工不锈钢的砂轮、百叶轮、工作台,要专用,不和碳钢混用。
九、装配、包装、运输
1. 装配时手套作业,避免指纹印;可以做防指纹油处理。
2. 尖锐边角全倒角、去毛刺,防止划伤接线人员。
3. 机柜内部走线槽、固定卡扣、接地排提前规划,焊柱、螺丝不要突出干涉。
4. 成品包装:珍珠棉 + 护角;不锈钢拉丝面怕磕碰、划伤,运输磕碰划痕无法修复。
5. 堆叠运输:不能直接不锈钢面互相贴合摩擦。
十、常见不良汇总(验收对照)
- 折弯回弹控制不足 → 门板翘曲、门缝不均
- 焊接不背氩 → 焊缝背面发黑氧化
- 混用碳钢工具 / 耗材 → 后期锈斑(铁污染)
- 拉丝纹路方向杂乱
- 保护膜过早撕掉,大量划痕
- 压铆件是碳钢 → 生锈污染柜体
- 热变形,柜体框架扭曲
- 焊缝气孔、裂纹、虚焊
十一、简单选型 & 工艺建议
- 室内电控机箱、干燥环境:304 软态板,氩弧焊 + 背氩 + 拉丝
- 潮湿、户外、水处理:304 + 酸洗钝化,加防水密封胶条
- 预算低、室内干燥:201,提前说明生锈风险,不建议用于潮湿区域