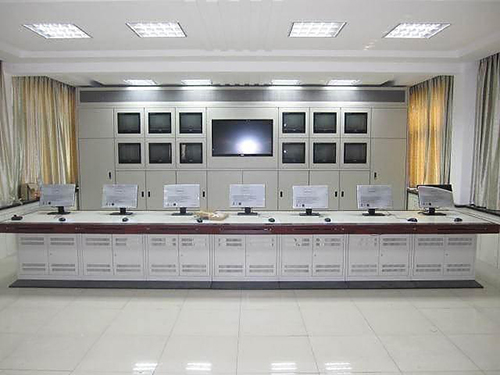
大型钣金加工就是把大尺寸金属板材通过切割、折弯、焊接等工序做成所需形状,通常加工厚度在 6mm 以内,工件长度可达 3 米以上,适合做设备外壳、机架、配电箱、新能源电池箱等大件结构件。接下来,小编介绍一下大型钣金加工的关键参数与公差:
1. 折弯参数
- 超长折弯必须开启工作台挠度补偿,否则中间拱起、角度两头准中间偏大
- 回弹:碳钢 1°–3°;不锈钢 2°–4°;铝 3°–5°,长件回弹不均匀,优先激光测角实时补偿
- 折弯 R:R≥T,重载结构 R≥1.5T
- zui小直边、孔距折弯边规则同普通钣金,但大件上孔位一旦拉变形,返修成本极高
2. 尺寸公差(行业通用未注)
- 长度≤2000mm:±0.8~1.0mm
- 2000–4000mm:±1.2~2.0mm
- >4000mm:±2.0~3.0mm
- 对角线公差:机柜类,对角线差值控制≤2–3mm(装配密封门核心指标)
- 平面度:普通件≤2mm/1000mm;精密机架≤1mm/1000mm;焊接后很难做到更高
- 角度公差:±1°;精密件 ±0.5°
3. 焊接相关
- 焊缝形式:间断焊、满焊、角焊;密封箱体要求满焊 + 检漏
- 变形控制:反变形工装、分段退焊、对称焊接、冷却后再焊下一段
- 探伤:重要承重焊缝做 PT 渗透探伤
4. 表面处理
- 静电喷粉:厚度 60–100μm;盐雾 48–500h;户外机柜选耐候粉
- 不锈钢:拉丝、钝化、电解抛光(清洗设备)
- 铝合金:阳极氧化(焊接区域会有焊斑,无法避免)
5. 结构辅助参数
- 加强筋:长边>1200mm 一般要加筋,抑制抖动、改善平面度
- 吊装耳:大件必须设计吊装点,禁止直接吊薄板边缘,防止永久弯折
- 接地、密封槽、防水檐、排水孔(户外机柜、清洗设备外壳标配)