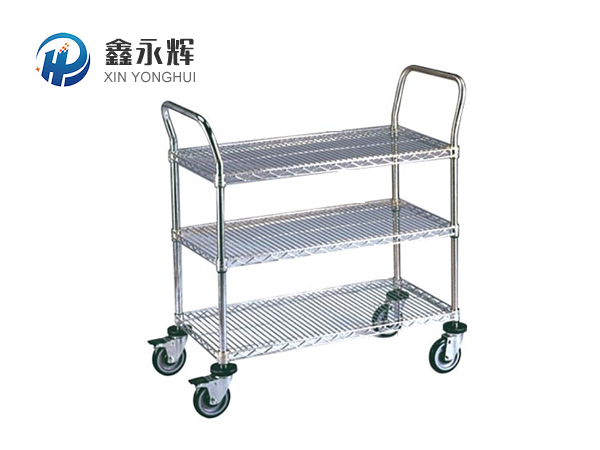
不锈钢机架以不锈钢方管、圆管、钢板为原料,氩弧焊(TIG)为主焊接成型,用来承载自动化设备、流水线、清洗机、食品制药设备、环保设备的支撑框架,大多是来图非标定制。那么,下面小编介绍一下不锈钢机架表面光滑无毛刺的操作方法:
一、下料环节(毛刺大来源)
1. 激光切管 / 激光板切割
- 参数调小热熔渣:功率、速度、焦点匹配,减少挂渣;
- 激光切口自带熔瘤(挂渣)是常见毛刺,切完先除渣:钢丝刷(不锈钢丝刷,禁止铁刷,会渗铁生锈)+ 角磨机薄片清理底部熔渣;
✘ 禁忌:普通铁钢丝轮打磨,会渗铁,后期生锈。
2. 锯切(圆锯 / 带锯)
- 用不锈钢专用锯条,锋利、齿形适合不锈钢;钝锯条直接拉出厚毛刺;
- 锯口先倒角 C0.3~C0.5,切断面不会有翻边毛刺。
3. 管材冲孔、冲孔
- 冲头凹模间隙严格控制,间隙大会出现很大拉伸翻边毛刺;
- 冲孔后必须孔口倒角(内 + 外)。
小结:下料后先预检,毛刺不在焊接后再补救,前面越烂后面打磨越费劲,还容易变形
二、孔加工:钻孔、攻牙、沉孔去毛刺
不锈钢钻孔极易产生一圈卷边毛刺
1. 钻头磨锋利,切削液充分;钝钻头直接挤料起毛刺;
2. 钻完孔,用倒角钻 / 中心钻正反面倒角 C0.2~C0.5;
3. 小孔(≤6mm):可用旋转去毛刺刷、毛刷刀;
4. 沉头孔:沉孔到位,边缘不要留一圈凸起;
5. 攻牙后:牙口边缘也要轻扫毛刺,避免装配刮密封圈、划伤螺丝。
三、焊接工序(焊缝区域重点)
机架大多氩弧焊 TIG
1. 焊前:焊缝两侧 20mm 范围打磨干净油污氧化皮,减少夹渣、凸起焊瘤;
2. 控制焊接:小电流、匀速,避免焊瘤、过高余高、咬边;焊瘤就是大块凸起,很难磨顺;
3. 点焊定位点不要堆太高;
洁净机架要求:焊缝余高尽量≤0.5mm,zui好磨平过渡,和母材圆滑相接
四、打磨、抛光、拉丝(核心去毛刺工序,按顺序)
工具顺序(由粗到细,逐级换,不能跳号)
全部用不锈钢专用磨片、砂带、尼龙轮,禁止碳钢磨具
1. 去焊瘤、大毛刺
百叶轮(80#~120#)→ 打掉凸起、熔渣、尖角;
重点:管角、切口、焊缝位置;不要用力压死,容易磨凹、变形。
2. 修棱角、倒钝(非常关键!很多机架漏这一步)
所有外露尖角、方管棱边统一**倒钝 R0.3~R0.8 或者 C0.3~C0.5**
? 不是磨成大圆,只是把锋利直角磨成圆弧,手摸不刮手;食品设备强制要求棱边倒钝。
工具:尼龙磨刷、软百洁布轮、小型手持砂带机。
3. 细打磨统一纹理(180#→240#→400#)
顺着一个方向拉丝,消除交叉划痕、细小毛刺;
洁净常规:NO.4 拉丝,400# 收尾;
要求镜面:继续 600→800→1000→2000 抛光轮。
4. 精去微毛刺(肉眼看不见、手摸有刮感的隐形毛刺)
尼龙纤维轮(不织布轮 / 飞翼轮),软质,不会啃母材,专门扫边角微孔、孔口残留细毛刺;
大批量可以用:振动研磨(小件散件)、自动砂带去毛刺;机架大件一般手持。
✅ 验收手感标准:戴棉纱手套摸全部位置,无勾丝、刮手套;手电筒斜打看,无凸起飞边。
五、后续处理:钝化(不解决毛刺,但防止打磨位置生锈)
打磨完、毛刺全部合格之后再做钝化;
钝化不能去毛刺,很多人搞错:钝化只是防锈,不是抛光去刺。
六、常见坑(现场容易踩)
1. 只磨焊缝,方管四个棱边不做倒钝,直角永远刮手;
2. 用铁砂轮、普通钢丝刷 → 表面渗铁,后期锈斑;
3. 跳砂纸:80# 直接跳到 400#,粗划痕埋在里面,摸起来藏毛刺;
4. 激光底部熔渣不提前清,后面磨半天还有硬疙瘩;
5. 打磨过热:不锈钢高温回火,发黄,耐蚀下降;打磨时轻压力、间歇打磨;
6. 攻牙孔内侧毛刺看不见,装配时刮坏胶圈、电线。
七、两种方案选择
1. 普通工业机架:下料除渣 → 焊后百叶轮修焊缝 → 棱边倒钝 → 400# 拉丝 + 尼龙轮扫毛刺
2. 食品 / 制药洁净机架:下料除渣 → 焊控低余高 → 焊缝磨平圆滑过渡 → 全部棱角 R 倒钝 → 逐级拉丝 → 尼龙精抛 → 钝化